

Kylsystem är viktigt för filamentlinjer. För att bekräfta om kylsystemet fungerar effektivt vid filamentgarnproduktion kan man beakta följande faktorer:
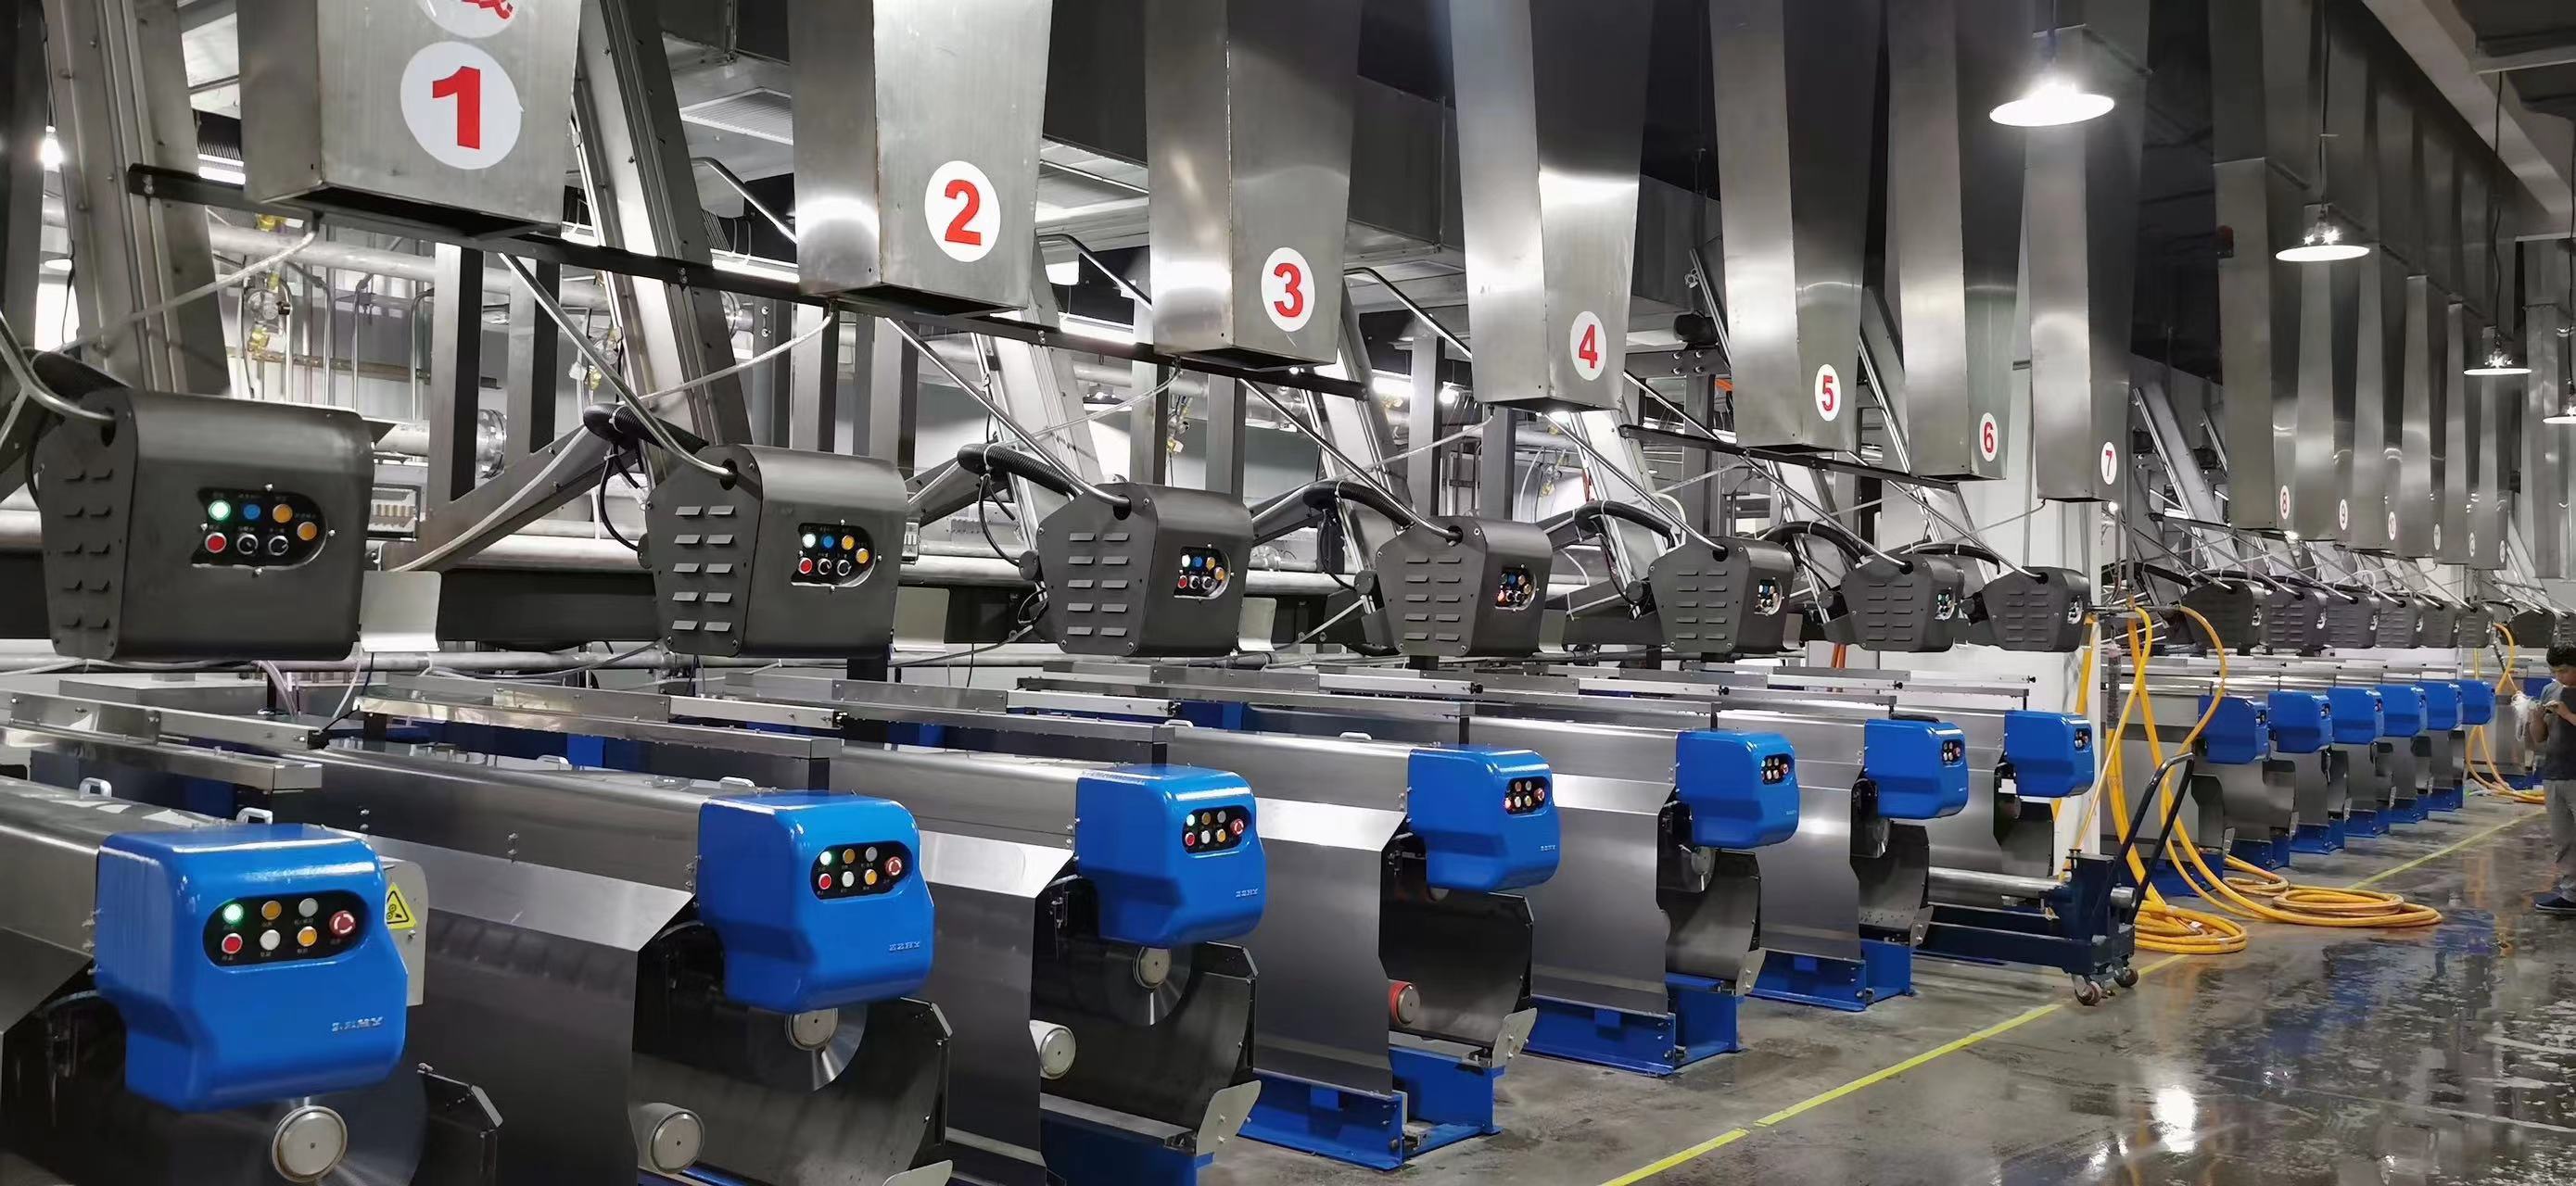
Kylning av filament: Kontrollera om kylsystemet ger tillräcklig och jämn kylning till filamenten. Filamenten bör kylas snabbt till önskad temperatur för att stelna och stabilisera dem effektivt.
Likformighet: Bedöm kylningens jämnhet över filamentbuntens bredd och längd. Säkerställ att kylningsprocessen är jämn över hela filamentbuntens tvärsnitt för att undvika variationer i egenskaper längs garnet.
Garnkvalitet: Utvärdera kvaliteten på det producerade garnet. Kylningssystemet bör resultera i garn med önskade egenskaper, såsom lämplig molekylär orientering, draghållfasthet, töjning, krympning och andra specificerade egenskaper.
Processparametrar: Övervaka och kontrollera processparametrar relaterade till kylsystemet, såsom kylluftens/vattentemperatur, flödeshastighet, tryck och munstycksdesign. Dessa parametrar bör optimeras för att uppnå önskad kylhastighet och kylprofil.
Visuell inspektion: Utför visuella inspektioner av filamenten och garnet under produktionen. Leta efter tecken på ojämn kylning, såsom ojämn yta, variationer i diameter eller synliga defekter.
Prestandaövervakning: Kontinuerligt övervaka och registrera relevanta processparametrar, inklusive temperatur, tryck och kylningstid, för att säkerställa att de håller sig inom det angivna intervallet. Eventuella avvikelser bör identifieras och korrigeras omedelbart.
Kvalitetstestning: Utför regelbundna kvalitetstester på det producerade garnet för att kontrollera om det uppfyller de specifikationer och standarder som krävs. Detta kan inkludera tester av garnstyrka, töjning, krympning, denier, färgbeständighet och andra relevanta egenskaper.
Genom att bedöma dessa faktorer och genomföra regelbundna kontroller och kvalitetstester kan du säkerställa att kylningssystemet fungerar korrekt och producerar filamentgarn av önskad kvalitet. Det är också viktigt att beakta eventuella specifika krav eller standarder som ställs av just din produktionsprocess och justera kylningssystemet därefter.
Och normalt finns det två typer av kylning att välja mellan:
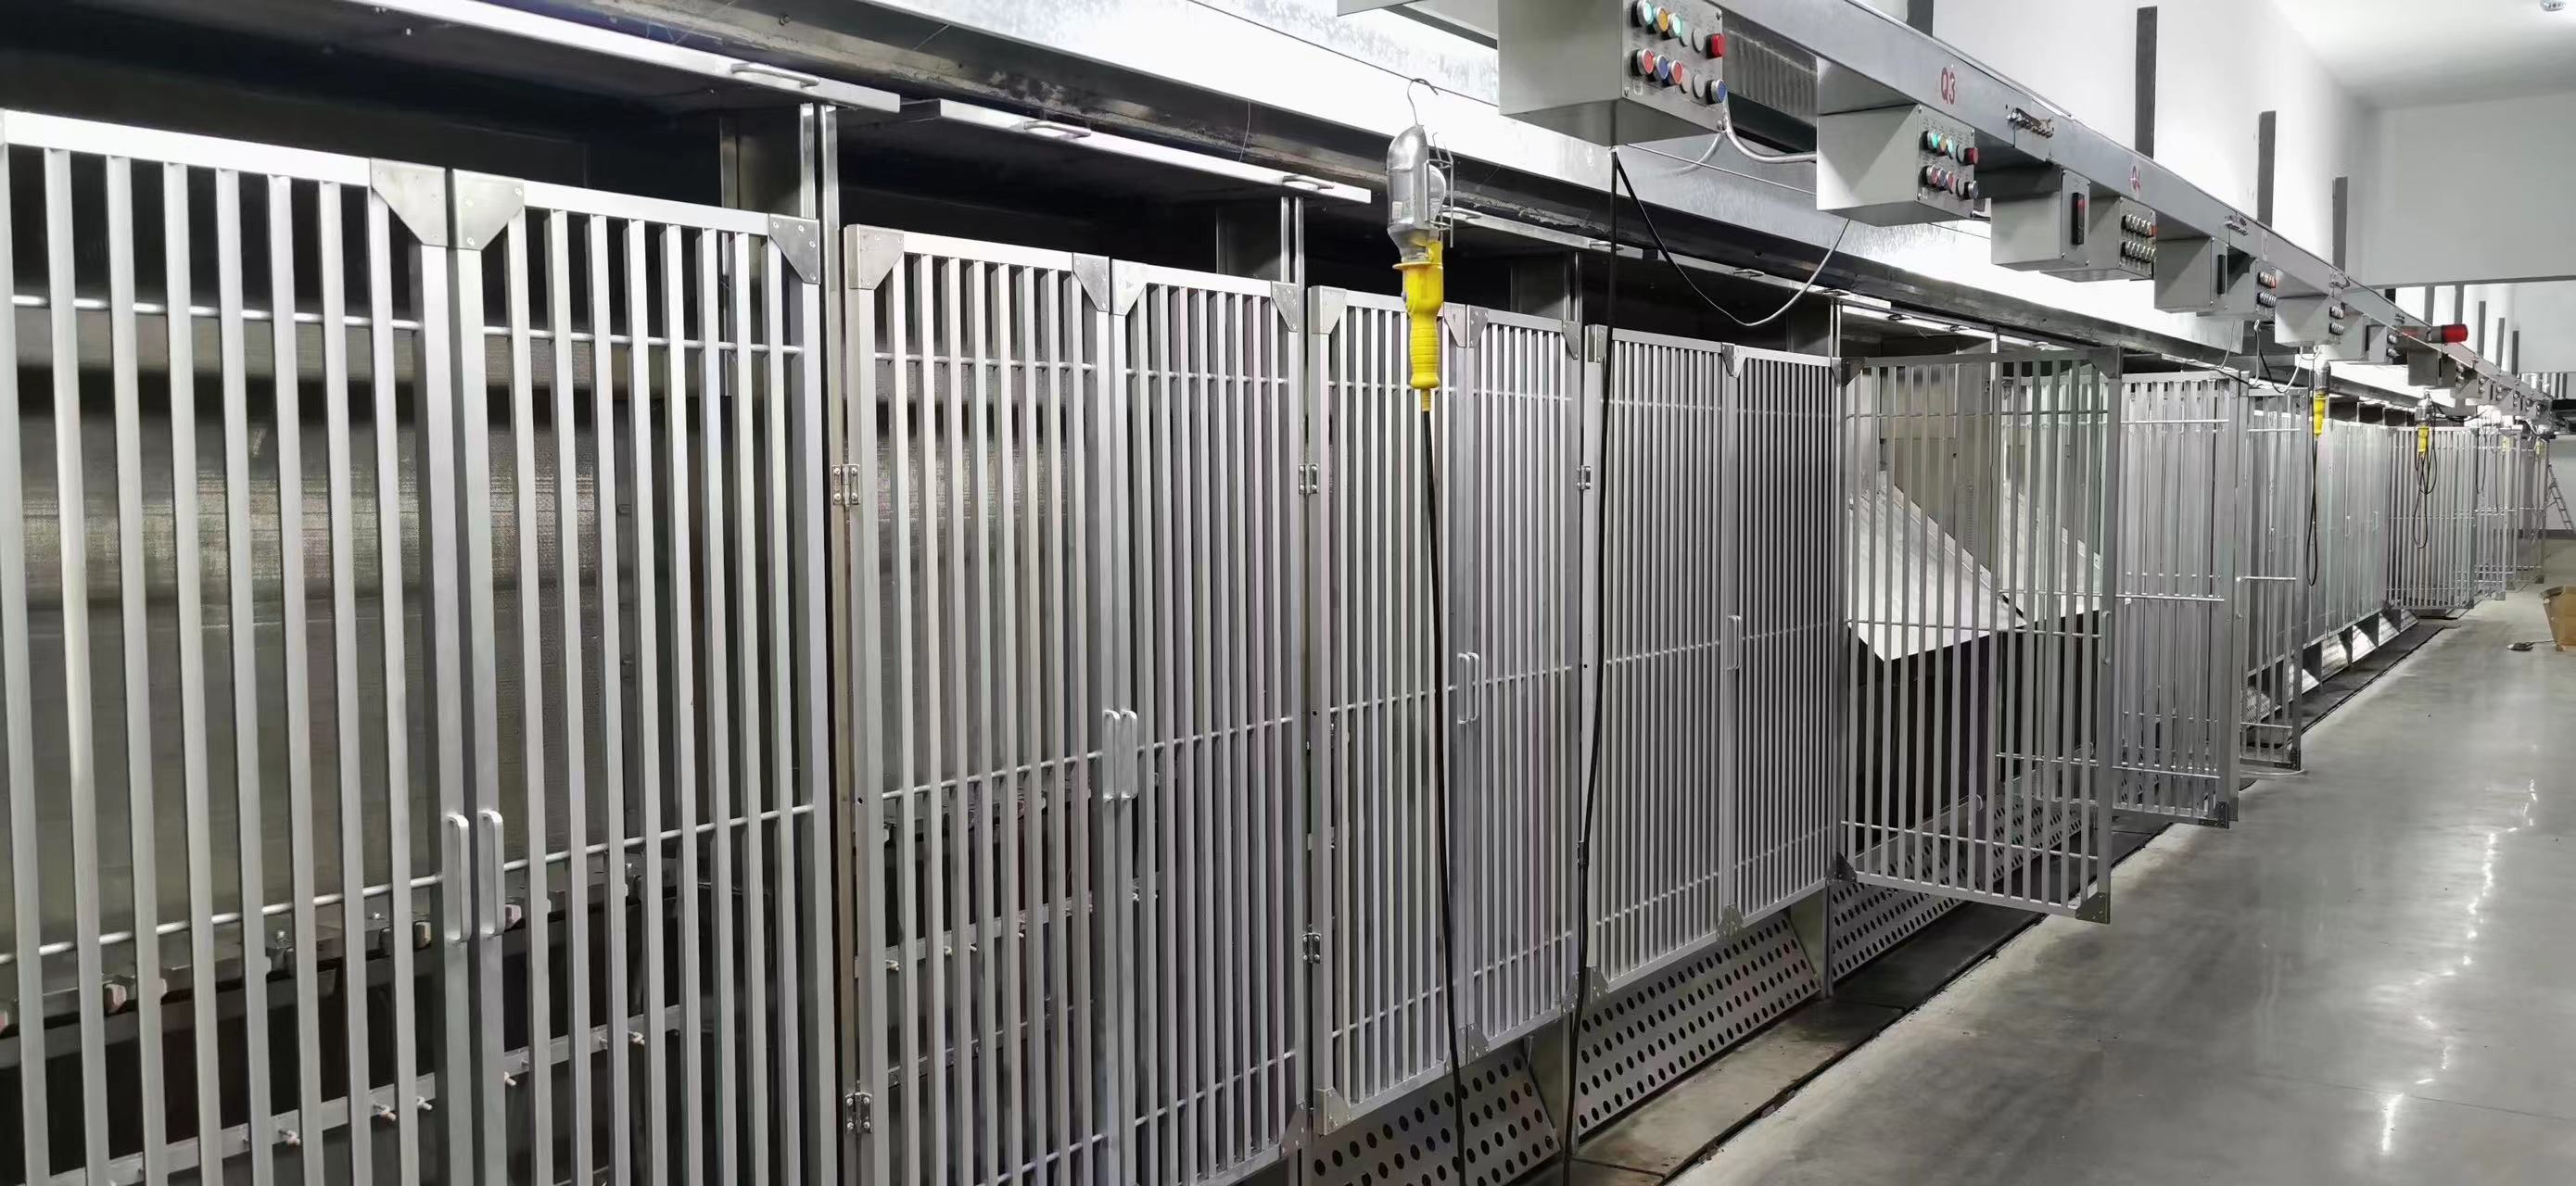
EVO-kylning (Edge-Variable Overfeed) och korskylning är två olika tekniker som används vid tillverkning av filamentgarn. Här är deras viktigaste skillnader:
EVO-kylning (Edge-Variable Overfeed): EVO-kylning är en specialiserad kylningsteknik som främst används vid FDY-produktion (Fully Drawn Yarn). Den innebär att man kontrollerar kylningshastigheten för filamenten, särskilt vid garnets kanter eller stadsområden. Genom att justera övermatningen av filamenten vid kanterna under kylningsprocessen skapas differentiell krympning mellan garnets mitt och kanter. Denna differentiella krympning bidrar till utvecklingen av en önskad krusningsstruktur och ökad skrymmandehet i FDY-garnerna.
Korssläckning: Korssläckning är å andra sidan en kylningsprocess som sker omedelbart efter extruderingen av filamenten vid filamentgarnsproduktion. Det innebär att filamenten utsätts för en snabb kylningsmetod, såsom användning av kall luft eller vatten, för att stelna och stabilisera dem. Korssläckning hjälper till att bevara den önskade molekylära orienteringen och de fysikaliska egenskaperna hos filamenten. Det används ofta i olika typer av filamentgarnsproduktion, inklusive POY (Partially Oriented Yarn) och FDY.
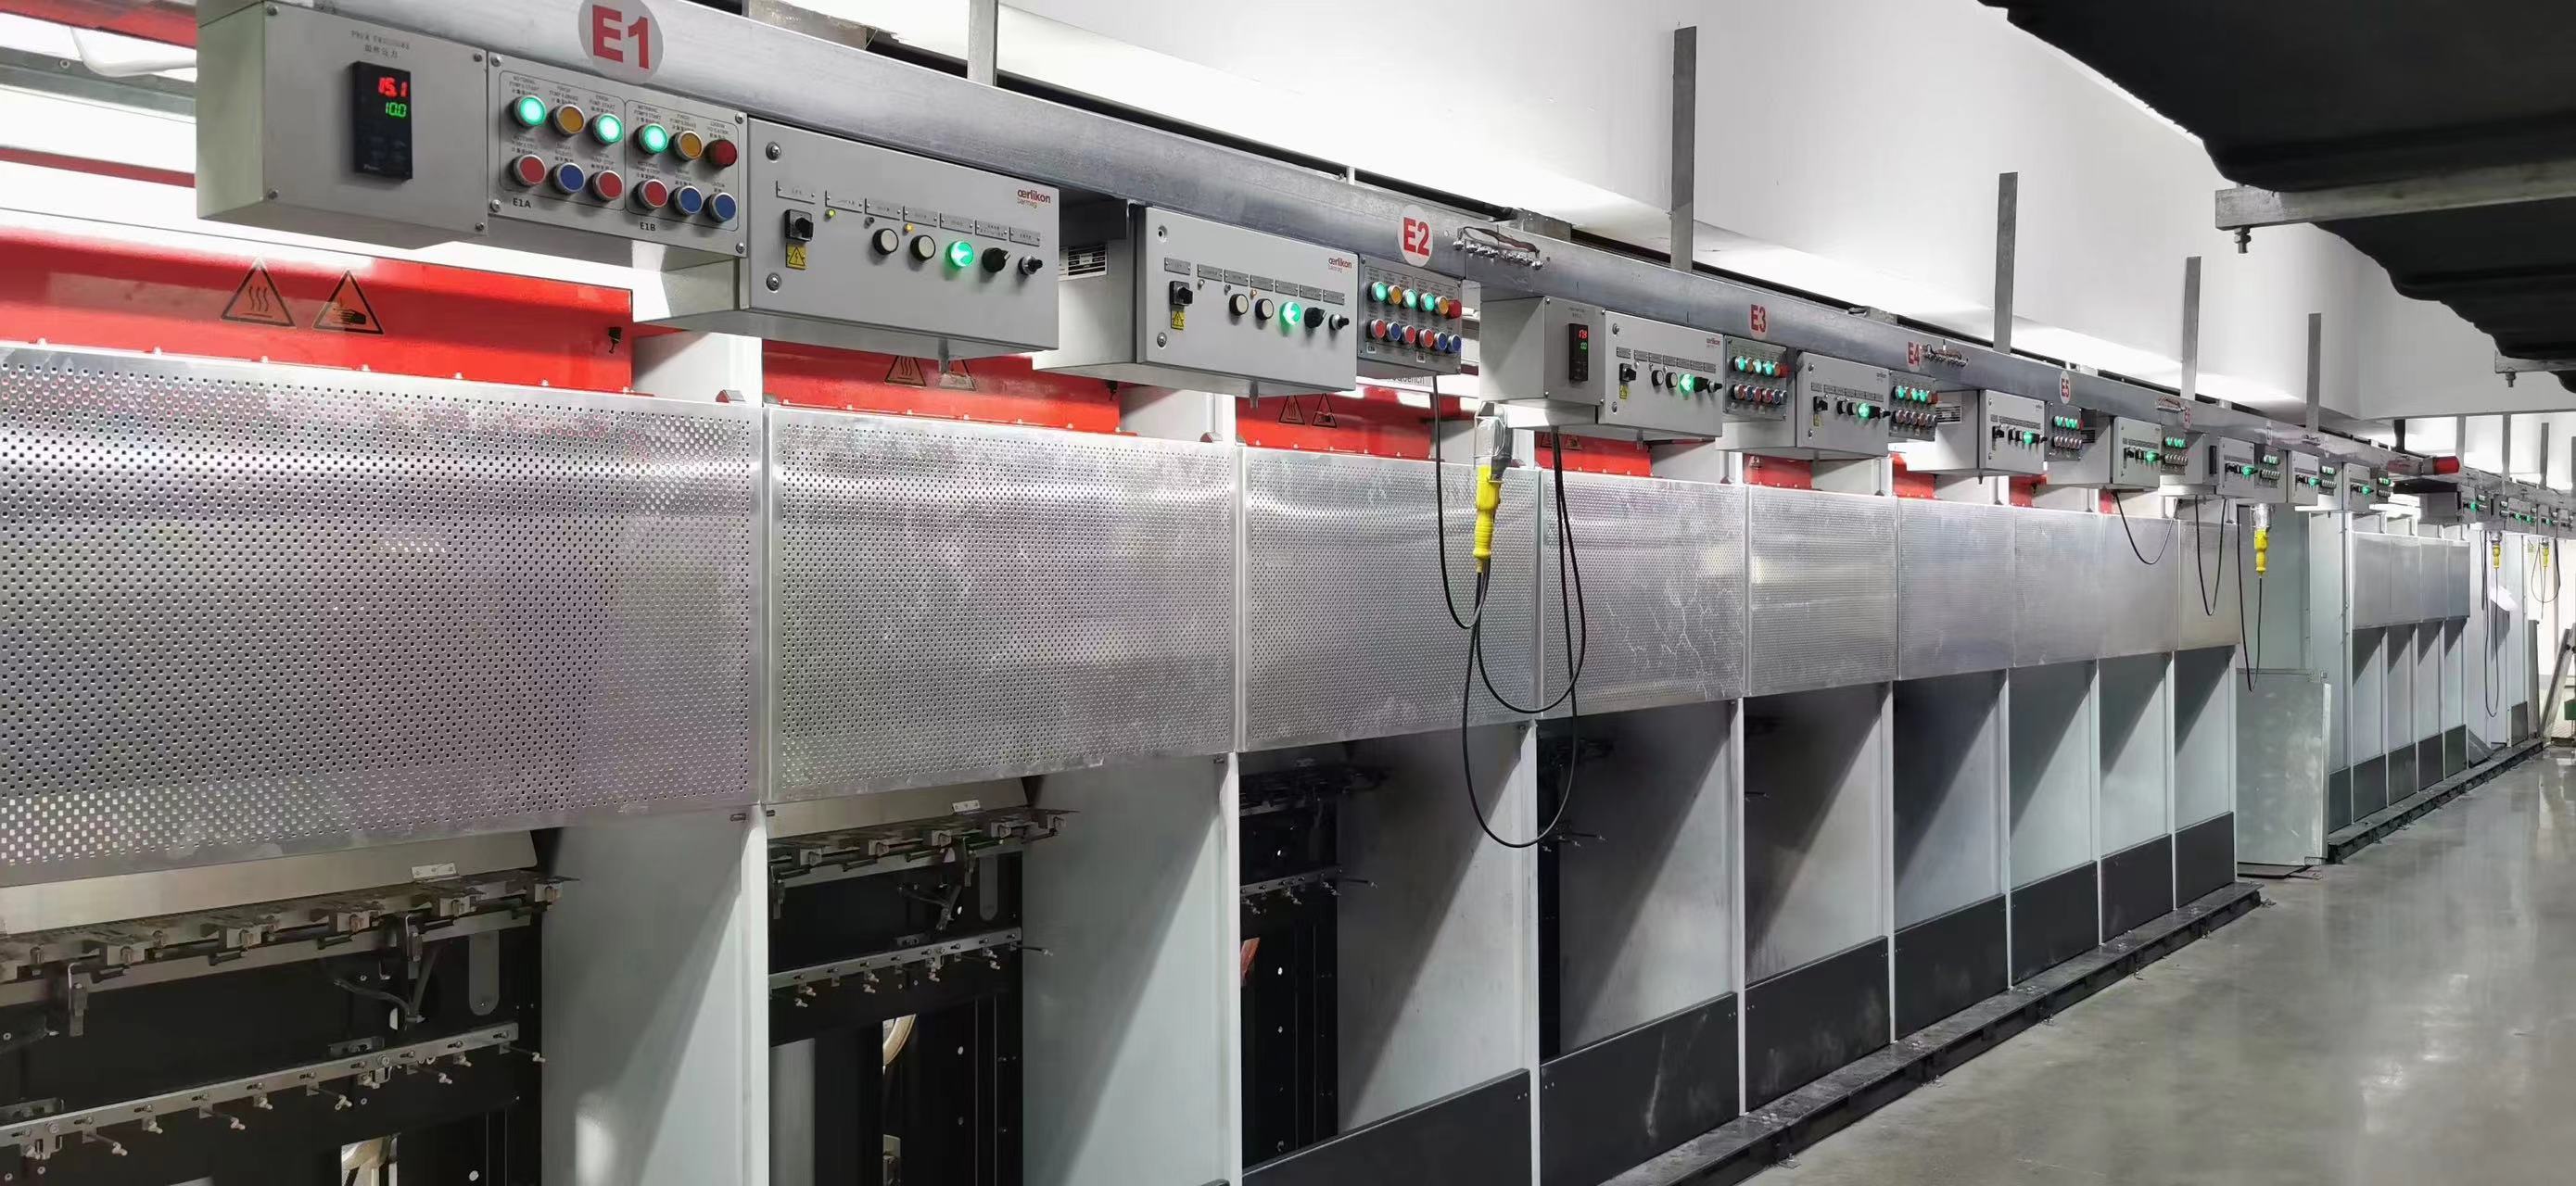
Sammanfattningsvis ligger den huvudsakliga skillnaden mellan EVO-kylning och korskylning i deras syfte och effekt. EVO-kylning är specifikt utformad för att skapa differentiell krympning och uppnå en önskad krympstruktur och volym i FDY-garner. Korskylning, å andra sidan, är en generell kylningsprocess som tillämpas för att stabilisera filament och bevara deras molekylära orientering och fysikaliska egenskaper i olika typer av filamentgarnsproduktion.
Publiceringstid: 5 juni 2023